 Ponerse en contacto


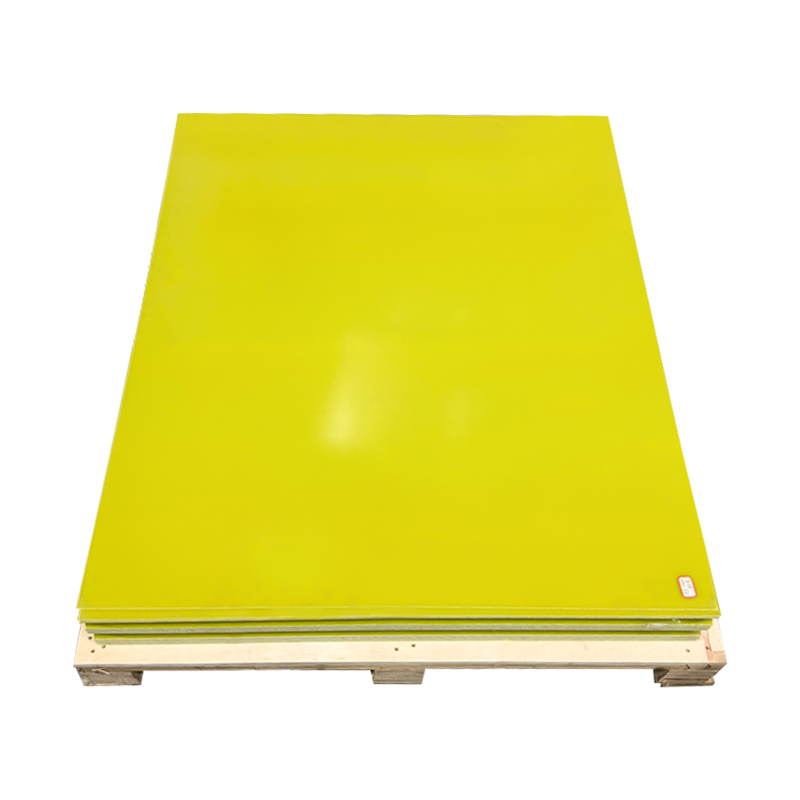
Lámina de fibra de vidrio epoxi: un proceso, no solo un material
Las láminas de fibra de vidrio epoxi no surgen de un solo molde. Son el resultado de la unión de la ingeniería textil con la química termoestable, y ese proceso determina todo, desde la rigidez dieléctrica hasta la estabilidad dimensional a largo plazo. Si ha especificado placas de aislamiento para paquetes de baterías, interruptores o accesorios de PCB, ya ha confiado en este proceso. Es parte de la misma familia de fabricación utilizada para los laminados de carbono y aramida, pero con la tela de vidrio y el epoxi el equilibrio entre costo, aislamiento y resistencia mecánica es diferente.
La respuesta directa a "cómo se fabrica la lámina de fibra de vidrio epoxi" es que la lámina se fabrica impregnando tela de vidrio E tejida con resina epoxi, apilando las capas recubiertas de resina y curándolas bajo calor y presión. Detrás de esa simple descripción hay etapas que requieren un control estricto de la viscosidad de la resina, la temperatura de secado, la presión del plato, la velocidad de enfriamiento y el tiempo de curado.
La forma comercial más común es una lámina aislante de fibra de vidrio epoxi , prensados en paneles planos para aislamiento eléctrico y piezas mecánicas de alta carga.
 Fabricantes de tableros aislantes de fibra de vidrio de resina epoxi personalizados, fábrica Ofrecemos tableros aislantes personalizados de fibra de vidrio de resina epoxi, Jiangyin Dongli New Materials Technology Co., Ltd es fibra de vidrio de resina epoxi... Ver producto →
¿Qué contiene una lámina de fibra de vidrio epoxi?
Paño de fibra de vidrio
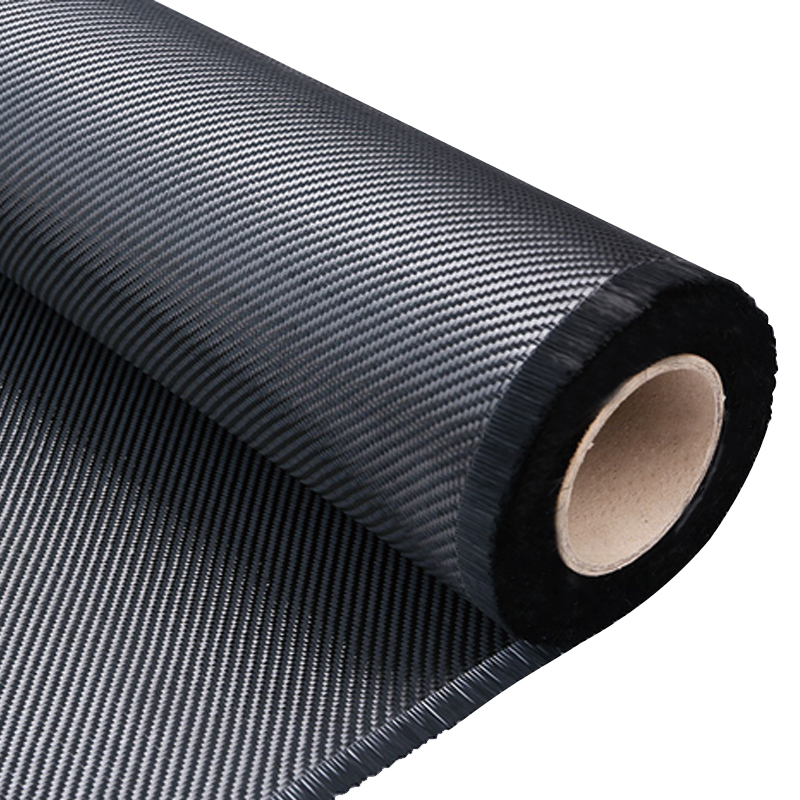
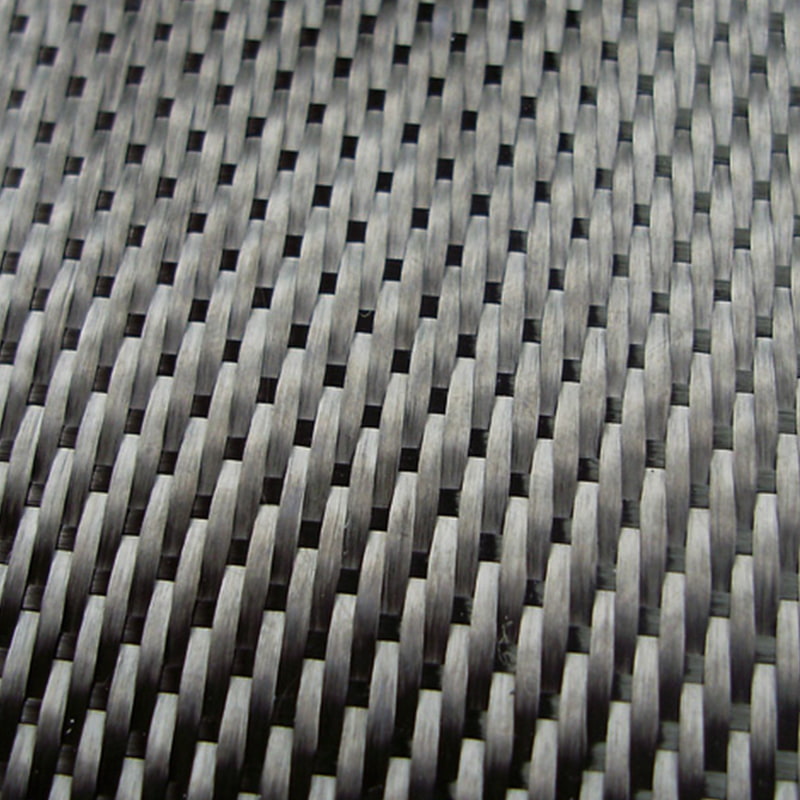
La mayoría de las láminas de fibra de vidrio epoxi utilizan hilo de filamento continuo de vidrio E, seleccionado por su alta resistencia eléctrica y rentabilidad. El hilo se retuerce o se retuerce ligeramente y luego se teje en un tejido tafetán equilibrado u ocasionalmente en sarga para una mejor conformidad, con pesos superficiales comúnmente entre 100 y 300 g/m². El tejido liso produce una superficie más suave y una mejor estabilidad dimensional, mientras que la sarga se adapta más fácilmente a herramientas curvas. Antes de la laminación, la tela se limpia con calor para eliminar los lubricantes del tejido y luego se trata con un agente de acoplamiento de silano. Este apresto crea un puente químico entre la superficie del vidrio y la matriz epoxi; sin él, el laminado puede deslaminarse porque la resina no puede agarrar los filamentos lisos. La lógica subyacente de tejido y tratamiento de superficies es similar a producción de tejidos técnicos tejidos en otros compuestos de alto rendimiento .
Sistema de resina epoxi
La resina epoxi proporciona el aislamiento eléctrico, la resistencia química y la tolerancia al calor de la lámina. La mayoría de las formulaciones utilizan un epoxi difuncional, como bisfenol A o bisfenol F, combinado con un endurecedor, acelerador y aditivos retardantes de llama. Los disolventes o diluyentes reactivos reducen la viscosidad lo suficiente como para que la tela se humedezca rápidamente en un baño de impregnación. La composición de la resina también determina la temperatura de funcionamiento: un sistema estándar de bisfenol A alcanza una Tg de transición vítrea de aproximadamente 130 a 150 °C después del curado, mientras que los sistemas de resina epoxi novolac o multifuncional pueden mejorar la resistencia al calor. Para la seguridad eléctrica, comúnmente se usa epoxi halogenado u otra química retardante de llama para alcanzar una clasificación UL94 V0.
Cómo se fabrica la lámina de fibra de vidrio epoxi: paso a paso
Aunque la secuencia de producción es estándar, los puntos de ajuste exactos cambian según la química de la resina, el espesor de la lámina y la clasificación eléctrica requerida. Los pasos siguientes describen la ruta industrial utilizada en una fábrica de compuestos moderna.
- Preparación de telas. La tela de vidrio E se inspecciona, se limpia con calor y se trata con un agente de acoplamiento para que la superficie esté lista para la impregnación de resina.
- Formulación de baños de resina. El epoxi, el endurecedor, los aditivos retardantes de llama y el disolvente se mezclan, filtran y prueban para determinar su viscosidad y tiempo de gelificación antes de que comience la línea.
- Impregnación y estadificación B. La tela de vidrio pasa a través de un tanque de inmersión de resina y entre rodillos dosificadores que controlan la recogida de resina. El contenido de resina objetivo es generalmente del 35 al 45 % en peso. Luego, el paño húmedo pasa por una torre de secado a 100-160 °C, donde el disolvente se evapora y la resina avanza hasta un estado seco y ligeramente pegajoso. En este punto el material se llama preimpregnado de epoxi
 Fabricantes de preimpregnados de fibra de carbono epoxi personalizados, fábrica Ofrecemos preimpregnados de fibra de carbono epoxi personalizados, Jiangyin Dongli New Materials Technology Co., Ltd es un fabricante de preimpregnados de fibra de carbono epoxi de China... Ver producto → , un producto semicurado que se puede almacenar para su posterior laminación. El grado de preparación se verifica en muestras de producción para que el preimpregnado mantenga el flujo, la pegajosidad y la vida útil correctos.
- Corte y colocación. El preimpregnado se corta al tamaño de una hoja y se apila en un número preciso de capas para alcanzar el espesor objetivo. Un tablero típico de 2 mm puede utilizar de ocho a diez capas, mientras que una placa de 50 mm requiere muchas más. El depósito se realiza en una habitación limpia y con temperatura controlada; En esta fábrica, el área de prensa se mantiene separada del área de laminado para evitar que quede polvo atrapado entre las capas.
- Prensado en caliente. La pila se coloca en una prensa calentada. La temperatura y la presión se elevan según una curva controlada. La resina fluye, humedece las fibras restantes, llena los huecos y se reticula formando una red rígida termoestable. La presión a menudo se aplica en dos etapas: una presión inicial más baja permite que la resina se distribuya, luego una presión alta compacta el laminado hasta su densidad final.
- Enfriamiento, recorte e inspección. El panel se enfría bajo presión para evitar que se deforme y luego se recorta a la medida. Antes del envío se verifican el espesor, los defectos superficiales y, en el caso de los grados eléctricos, las propiedades dieléctricas. Algunas placas tienen una superficie rectificada para ajustar la tolerancia de espesor cuando se usarán para plantillas de precisión o accesorios de PCB.
Parámetros clave del proceso que deciden la calidad de la hoja
La mayoría de las diferencias entre una hoja consistente y un problema de un solo lote provienen de cuán estricto es el control del proceso por parte de la fábrica. La tabla enumera los parámetros que deben medirse en cada ejecución de producción.
| Parámetro | Rango típico | Por qué es importante |
|---|---|---|
| Peso real de la tela de vidrio | 100-300 g/m² | Controla la captación de resina, la resistencia mecánica y la acumulación de espesor por capa. |
| Contenido de resina después del secado. | 35-45% en peso | Equilibra la rigidez dieléctrica con la resistencia al corte interlaminar. |
| Temperatura de secado de la impregnación | 100–160°C | Elimina el solvente sin hacer avanzar demasiado la resina antes de la aplicación. |
| Temperatura de curado | 150–180°C | Determina la densidad de reticulación y la temperatura de transición vítrea. |
| Presión de curado | 3–10 MPa | Elimina el aire, compacta las capas y evita huecos y delaminaciones. |
| Tiempo de espera del curado | 60-150 minutos | Garantiza una reacción uniforme en toda la pila, especialmente en tableros gruesos. |
El número auditado con mayor frecuencia es el relación resina-fibra ; Incluso unos pocos puntos porcentuales de deriva cambian el comportamiento de corte, la rigidez dieléctrica y la tolerancia de espesor. Para tableros gruesos, la fase de enfriamiento es igualmente importante: un enfriamiento demasiado rápido después del curado crea tensiones internas cerca de los bordes. Un buen proceso se enfría bajo presión y puede incluir un paso de poscurado para estabilizar el laminado antes del mecanizado.
Control de Calidad y Selección de Proveedores
Para un comprador, el proceso es importante porque predice los valores de la hoja de datos. Un panel presionado con muy poca presión puede ocultar finos huecos que debilitan el tablero y crean caminos para el seguimiento eléctrico. Una lámina con una proporción de resina desequilibrada puede pasar una verificación visual entrante pero fallar después del mecanizado. Entonces, la primera pregunta no es sólo el nombre de la calificación de la hoja, sino si el proceso detrás de esa calificación es realmente monitoreado.
Al evaluar a un proveedor, solicite documentación sobre inflamabilidad (UL94 V0), resistencia a la flexión, rigidez dieléctrica y tolerancia de espesor. Para componentes mecanizados, examine la calidad de los bordes y si el tablero se ha curado lo suficiente como para permanecer plano después de cortarlo o estamparlo. Pregunte también si la fábrica puede suministrar tamaños personalizados, porque es más probable que una fábrica integral que se encarga del tejido y el prensado ajuste el estilo del vidrio y el contenido de resina que una que solo corta tableros importados.
La integración vertical marca una diferencia mensurable. Una fábrica que controla el tejido, el tratamiento de resina, la preparación de preimpregnados, el prensado en caliente y el acabado puede rastrear un defecto hasta su origen y solucionarlo antes de que se convierta en un patrón. Es por eso que operamos como una fabricante integral de materiales compuestos : Jiangyin Dongli New Materials Technology Co., Ltd. maneja toda la cadena en un solo sitio, con el apoyo de 24 técnicos, diez líneas de producción y una planta de producción de 32.000 m² con talleres con temperatura controlada y un área limpia Clase 100.000.
Si necesita láminas estándar o tableros laminados personalizados para accesorios de baterías, aparamenta, aislamiento de transformadores o cubiertas mecánicas, el proceso de fabricación es la primera especificación que debe comprender. Con control de flujo total, podemos adaptar el estilo del vidrio, el contenido de resina y el espesor a la aplicación objetivo, y también podemos procesar la lámina curada en piezas mecanizadas personalizadas.
 +86-13961668677

 No. 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Provincia de Jiangsu, China.
