 Ponerse en contacto


La fabricación de materiales de fibra de carbono representa uno de los procesos de fabricación avanzados más atractivos de la industria moderna. Desde la selección de precursores hasta el ensamblaje final del compuesto, cada etapa exige un control preciso para lograr las excepcionales relaciones resistencia-peso que definen. material de fibra de carbono rendimiento. Esta guía explora el recorrido completo de fabricación que transforma las materias primas en componentes de alto rendimiento para aplicaciones aeroespaciales, automotrices, energéticas e industriales.
¿Qué es el material de fibra de carbono y por qué es importante la precisión en la fabricación?
La fibra de carbono es un material liviano que combina filamentos de carbono con matrices de resina para crear estructuras compuestas con una resistencia a la tracción, rigidez y durabilidad excepcionales. Una diferencia de los metales tradicionales, material de fibra de carbono Ofrece alta resistencia con un peso significativamente reducido, una ventaja fundamental para las plataformas aeroespaciales donde cada kilogramo afecta la eficiencia del combustible y la capacidad de carga útil.
El proceso de fabricación determina si el producto final cumple con las especificaciones de grado aeroespacial o si sirve para aplicaciones industriales generales. Una sola desviación del proceso (variación de temperatura durante la carbonización, uniformidad de tamaño insuficiente o alineación inadecuada de las fibras) genera compuestos más débiles, una vida útil más corta y posibles fallas en aplicaciones críticas.
El proceso de fabricación de varias etapas: del precursor al compuesto final.
La fabricación de fibra de carbono no es una operación única: es una secuencia integrada de siete etapas distintas, cada una de las cuales se basa en la precisión del paso anterior. Comprender este proceso revela por qué los fabricantes de calidad exigen precios superiores y por qué los OEM aeroespaciales exigen cadenas de suministro certificadas.
Hilado de fibras precursoras
El poliacrilonitrilo (PAN) o los polímeros a base de brea se disuelven, mezclan e hilan en fibras finas. El diámetro de la fibra y la alineación molecular en esta etapa determinan directamente la resistencia a la tracción final y el módulo elástico. Incluso una variación del 1 % en la tensión de hilatura cae en cascada hasta una variación de la resistencia del 5 al 10 % en los compuestos terminados.
Estabilización (Oxidación)
Las fibras precursoras se someten a una oxidación controlada en ambientes ricos en oxígeno (150–250 °C). Esto transforma químicamente las cadenas de polímeros, entrecruzándolas para sobrevivir al calor extremo que se avecina. La estabilización previene la degradación de la fibra durante la carbonización.
Carbonización (calentamiento primario)
Las fibras se calientan entre 1000 y 2000 °C en una atmósfera inerte de nitrógeno. Los elementos distintos del carbono (hidrógeno, oxígeno, nitrógeno) se volatilizan, dejando una estructura cristalina rica en carbono. Esta etapa determina las propiedades mecánicas que definen si las fibras cumplen con las especificaciones aeroespaciales o industriales.
Grafitización (opcional)
Para los grados de módulo alto, las fibras se someten a un calentamiento adicional de 2500 a 3000 °C. Esto alinea aún más las redes de cristales de carbono, aumentando la rigidez y la conductividad térmica. Se utiliza exclusivamente para aplicaciones aeroespaciales y de precisión donde el costo justifica la inversión energética.
Tratamiento superficial
Las fibras carbonizadas se graban u oxidan químicamente para mejorar la adhesión de la fibra-resina. Un tratamiento superficial deficiente da como resultado fallas de delaminación: las fibras se desprenden de la matriz de resina bajo carga.
Aplicación de dimensionamiento
Se aplica una fina capa de polímero para proteger las fibras, mejorar el manejo y mejorar la compatibilidad de la resina. La formulación del apresto depende del sistema de resina previsto (epoxi, poliéster, éster vinílico).
Fabricación de compuestos
Las fibras aprestadas se combinan con matrices de resina mediante preimpregnación, moldeo por transferencia de resina (RTM), bobinado de filamentos u otros métodos. Las propiedades mecánicas finales surgen de la orientación de la fibra, la adhesión fibra-matriz, el contenido de huecos y las condiciones de curado.
Parámetros claves de fabricación que definen la calidad
Los productores industriales de fibra de carbono controlan docenas de variables de proceso. Los parámetros más críticos (temperatura, velocidad de calentamiento, tensión de la fibra y composición de la atmósfera) predicen directamente el rendimiento final del material.
Aplicaciones industriales en los principales sectores.
La demanda de compuestos de fibra de carbono abarca los mercados aeroespacial, automotriz, energético e industrial. Cada sector exige diferentes especificaciones de rendimiento, lo que impulsa la variedad de fabricación y los niveles de calidad.
Parámetros críticos de control de calidad
Los fabricantes emplean pruebas rigurosas en cada etapa de producción. Los defectos detectados a tiempo evitan costosos desechos; los defectos omitidos crean fallas en el campo en aviones o turbinas eólicas.
pruebas mecanicas
La resistencia a la tracción, el módulo elástico y las propiedades de corte se miden según ASTM D3379. Cada lote debe alcanzar umbrales mínimos antes de que comience el procesamiento compuesto.
Análisis de superficie
La uniformidad del diámetro de la fibra, el espesor del recubrimiento de la superficie y los niveles de contaminación se inspeccionan mediante microscopía electrónica de barrido (SEM) y análisis óptico.
Rendimiento compuesto
Los compuestos finales se someten a pruebas dominadas por la matriz (resistencia al corte interlaminar) y pruebas dominadas por la fibra (resistencia a la tracción de la fibra) para validar la integridad de fabricación.
Desafíos de fabricación y soluciones industriales.
Precisión del control de temperatura.
Desafío: Los hornos de carbonización deben mantener una precisión de ±5°C en todas las haces de fibras. Los gradientes de temperatura provocan dispersión de propiedades.
Solución: Las instalaciones modernas implementan monitoreo infrarrojo en tiempo real, calefacción multizona y sistemas de retroalimentación automatizados.
Alineación de fibras
Desafío: Las fibras desalineadas desperdician materia prima costosa y reducen el rendimiento mecánico.
Solución: Los sistemas avanzados de control de tensión y la guía de fibra guiada por láser mantienen la alineación dentro de 0,5°.
Uniformidad de tamaño
Desafío: La aplicación de apresto inconsistente reduce la adhesión de la fibra a la matriz y crea riesgo de delaminación.
Solución: Aplicación de dimensionamiento automatizado con seguimiento de peso en tiempo real y trazabilidad de lotes.
Reducción de costos
Desafío: Los costos de energía para el procesamiento a alta temperatura se consumen entre el 30% y el 40% de los gastos de fabricación.
Solución: La recuperación de calor residual, la optimización de procesos y los materiales precursores alternativos (fibras a base de rotura) ofrecen reducciones de costos de entre un 15% y un 25%.
Preguntas frecuentes sobre la fabricación de fibra de carbono.
¿Por qué la temperatura de carbonización es tan crítica para las propiedades de la fibra?
La temperatura de carbonización controla directamente la estructura cristalina y la alineación atómica. A 1200°C, los átomos de carbono permanecen relativamente desordenados, lo que produce un módulo de alrededor de 2,8 GPa pero un costo menor. A 2000°C, la energía térmica impulsa la formación de una roja gráfica, aumentando el módulo a 5,5 GPa. La energía necesaria para el procesamiento a alta temperatura justifica el sobreprecio sólo para aplicaciones aeroespaciales y de precisión.
¿Cuál es la diferencia entre PAN y fibras de carbono a base de brea?
Los precursores de poliacrilonitrilo (PAN) producen fibras de alta resistencia ideales para componentes estructurales primarios. Los precursores a base de brecha producen fibras de alto módulo y alta conductividad térmica adecuadas para gestión térmica, estructuras de rigidez crítica y aplicaciones especializadas. La mayor parte del sector aeroespacial utiliza PAN; Las plataformas especializadas añaden fibras a base de brea para regiones específicas.
¿Cómo afecta el tamaño al rendimiento del compuesto?
El apresto crea una capa protectora de nanómetros de espesor que mejora la adherencia de la matriz de fibra y el manejo del procesamiento. Un dimensionamiento deficiente conduce a fallas dominadas por la matriz (desconexión de fibras, delaminación). El apresto compatible con epoxi difiere del apresto de poliéster o éster vinílico, por lo que los fabricantes deben hacer coincidir la química del apresto con los sistemas de resina previstos.
¿Qué defectos de fabricación crean fallas en el campo?
Los principales modos de falla en el campo se deben a: (1) adhesión inadecuada de la fibra a la matriz debido a un tratamiento o dimensionamiento deficiente de la superficie, (2) degradación térmica debido a variaciones de temperatura durante el procesamiento y (3) desalineación de la fibra que causa redistribución de la carga y agrietamiento prematuro de la matriz. Los controles de calidad de fabricación los previenen mediante sistemas de seguimiento y trazabilidad en tiempo real.
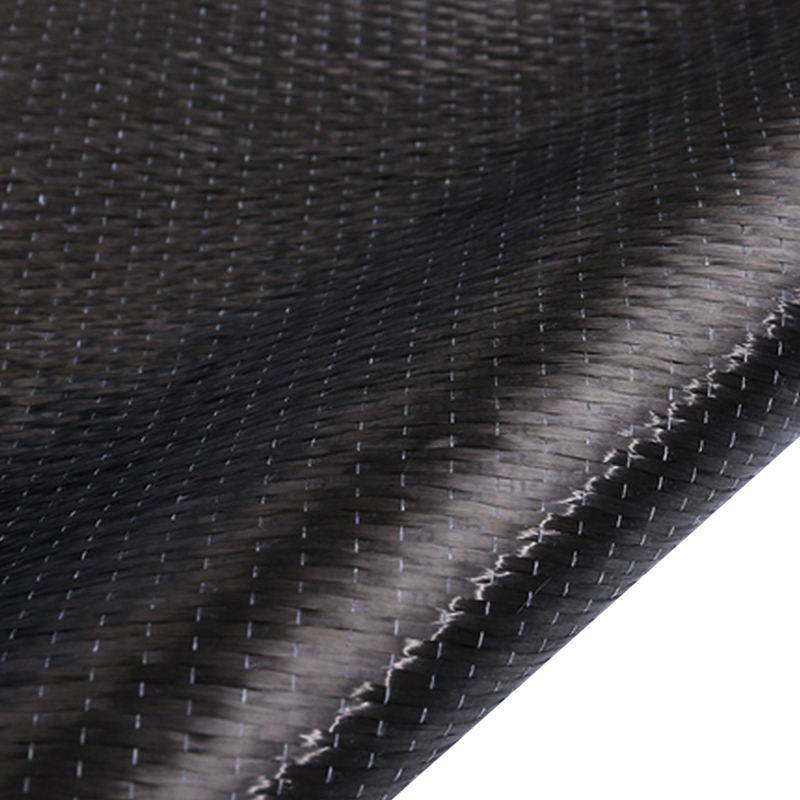 |  |
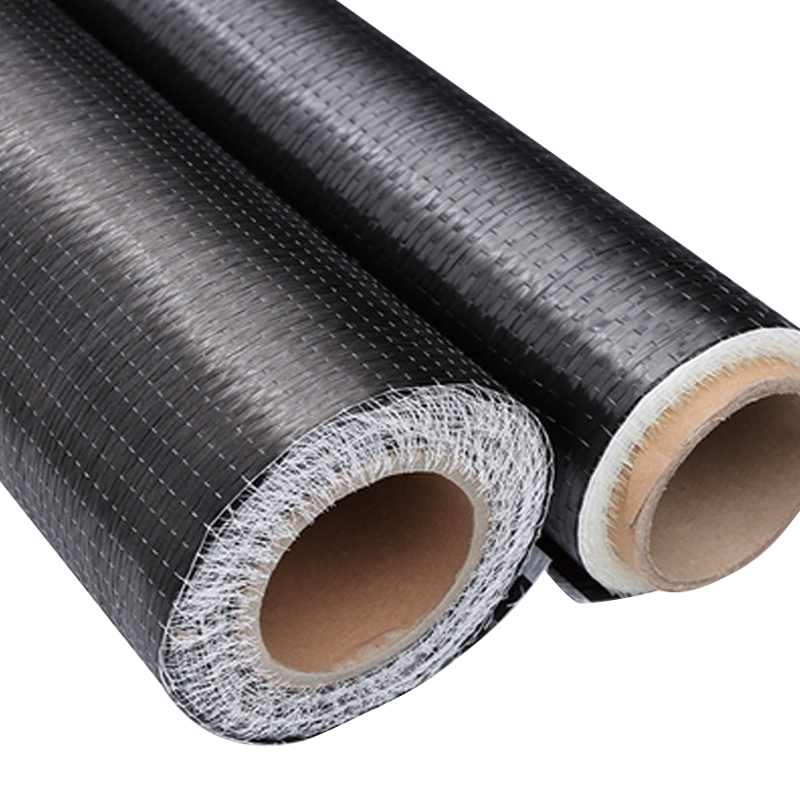
 +86-13961668677

 No. 61, Xingyuan Road, Jiefang Village, Gushan Town, Jiangyin City, Provincia de Jiangsu, China.
